一、为什么会出现装配失效?
螺纹连接因其结构简单、拆卸方便、可靠性高等特点,被广泛应用于航空航天、汽车制造、轨道交通、通用工业等行业的零配件装配中。然而即使在成熟的生产线上,装配失效仍时有发生。
什么是螺栓装配失效?
从工程定义来看,凡是不能满足装配目的的连接均可视为失效,包括:
-
部件完全无法工作
-
部件可以工作,但无法令人满意地完成预期功能
-
部件受到严重损伤,无法可靠、安全地连续使用,必须拆换
当装配失效发生时,如何快速、准确地定位原因并排除故障,是每一位工艺工程师必须面对的问题。
二、拧紧基本原理:为什么扭矩不等于夹紧力
在深入分析各类失效原因之前,有必要理解螺纹拧紧的基本原理。
拧紧螺栓时所施加的扭矩,并非全部转化为螺栓的轴向夹紧力。工程上存在“541”规则:
施加的拧紧扭矩中,约 50% 用于克服螺栓头(或螺母支撑面)下的摩擦力,约 40% 用于克服螺纹副中的摩擦力,只有约 10% 转化为对连接件的轴向夹紧力。
关键结论:所以在螺栓连接中,拧紧的最终目的是夹紧力,扭矩只是我们获得夹紧力过程中不可或缺的一个变量。扭矩“合格”不等于夹紧力“合格”。若实际装配中改变了三者比例关系(如过度润滑导致摩擦系数大幅降低、螺纹杂质导致摩擦系数增高),即使扭矩数值在设定范围内,夹紧力也可能不足或过大,从而引发拧紧失效。
三、七类常见装配失效类型与原因分析
1、装配拧紧扭矩过大
典型表现:螺栓出现明显颈缩甚至断裂。
常见原因:
-
螺纹/工件被额外润滑,摩擦力减小,摩擦消耗的扭矩减少,更多的扭矩转化为夹紧力,导致过载
-
拧紧或预紧时施加的扭矩过大、速度过快
-
套筒与螺纹不同轴(拧紧工具与螺纹轴线存在偏角)
-
零件本身的性能强度不足
-
紧固面与螺纹中心线垂直度超差
2、装配拧紧扭矩不足
典型表现:夹紧力无法达到设计要求,连接处可能出现微观滑动或松动。
常见原因:
-
嵌件松弛:当螺栓嵌入软材料(如铝合金、塑料)时,连接处无法被完全压紧,随时间推移产生预紧力损失
-
螺母装配不当:螺母拧入过快时将产生“反弹效应”,拧紧处会轻微回弹,导致夹紧力降低
-
螺纹/工件摩擦系数增加(如螺纹有杂质、涂层过厚、生锈等),导致相同扭矩下夹紧力不足
-
工艺设计不合理(如拧紧策略不匹配、目标扭矩设定偏低)
3、螺纹受剪切力拧断
典型表现:螺栓在螺纹部位断裂。
常见原因:
-
螺纹在拧紧过程中被卡死(原因包括螺纹变形、相互联接的牙型不一致、螺纹有焊渣等异物)
-
螺栓拧进的断面被顶住(如盲孔的有效螺纹深度不够)
-
拧紧策略或拧紧参数设计不合理
4、螺纹滑牙
典型表现:螺纹副的螺牙从本体上脱落,导致螺栓无法正常拧紧或拧紧失效。
常见原因:
-
螺纹副强度不足:螺纹副强度需比同等强度螺栓强度更高(如8.8级螺栓应配套8级的螺纹副)
-
自攻时转速过高:高速切削产生的热量来不及释放,材料易塑化导致强度降低
-
自攻孔过大:螺纹副高度不足,强度不能满足要求
-
摩擦系数改变:通过涂油、加装垫圈、改变涂层等方法改变摩擦系数,可能导致螺纹副强度不足
-
对于表面有涂层的螺栓,转速过高(建议300rpm以内)可能导致涂层脱落失效
-
接触啮合的螺纹扣数少,螺纹与螺纹不在中径以内接触(精度配合不良)
-
装配方法不当:不对孔强行拧入
-
螺栓与螺母的螺距、角度变异
-
重复拧紧次数过多导致滑牙
5、工件失效
典型表现:连接区域的非螺栓部件发生变形、开裂或失效。
常见原因:
-
工件强度过低:在拧紧过程中受到夹紧力后变形(如塑料件明显泛白、金属件局部凹陷)
-
漏装或多装垫片/垫圈::装配产品过程中漏装或者多装垫片,垫圈等常见的解决方案是将螺钉与垫圈加工为一体
-
漏拧螺栓:多个螺钉拧紧时无计数功能,造成螺栓漏拧
-
多个螺栓无拧紧顺序防错:当对多螺栓拧紧先后顺序有工艺要求时,需外部防错机制(如位置传感器、nexonar视觉定位系统、PivotWare过程控制系统等)
6、Stick Slip(尖叫螺栓/黏滑现象)
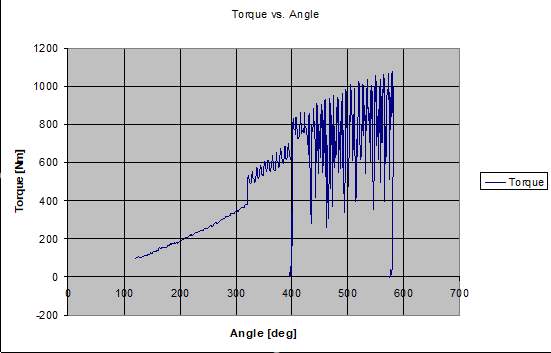
典型表现:拧紧过程中发出尖锐异响,扭矩-角度曲线呈现锯齿状波动。
常见原因:
-
工件表面粗糙度较高
-
螺纹副摩擦系数高
-
连接系统刚性不足(“连接太软”)
-
拧紧过程中发热严重
-
拧紧速度过高(此工况还可能造成螺栓涂层脱落)
7、过度衰减
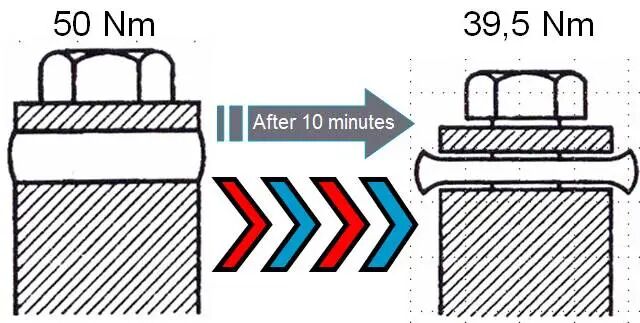
典型表现:装配后经过一段时间(或振动、温度循环等工况后),残余扭矩显著低于初始拧紧扭矩。
常见原因:这种预紧力的下降通常与连接系统的材料特性及外部环境干扰密切相关。
-
装配工艺不合理
-
连接件材料本身的应力松弛/蠕变特性
-
连接件形变(如塑料件蠕变、垫片压溃)
-
长期振动或动态载荷作用下的渐进式松动
五、排查方法
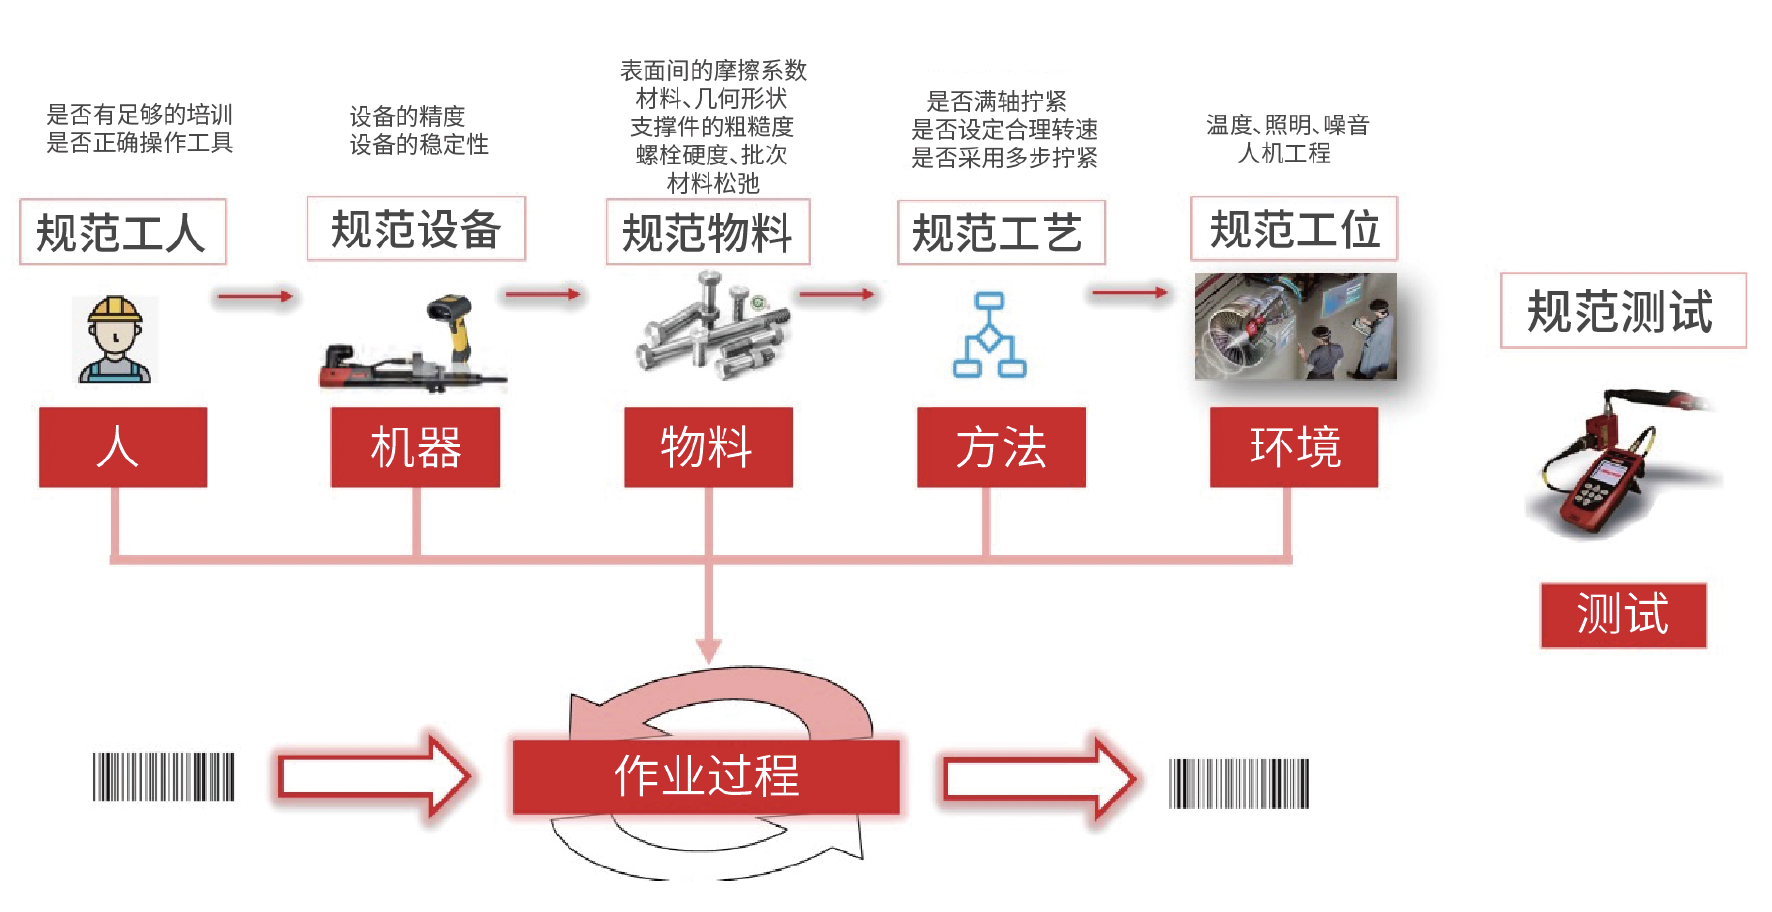
当工件出现装配失效时,我们可以从人、机、料、法、环、测等几个方面逐一排查。规范工人的操作和使用,规范设备的精度稳定性,规范物料的一致性,规范工艺,规范工位,规范测试。当然,当我们熟知这些失效的外在表现及其潜在发生原因时,可以更迅速更精准的帮助我们分析现场遇到的各类装配失效情况。